Artykuł sponsorowany
Jak przechowywać i wydawać czyściwo w lakierni, żeby nie wnosić pyłu do strefy pracy
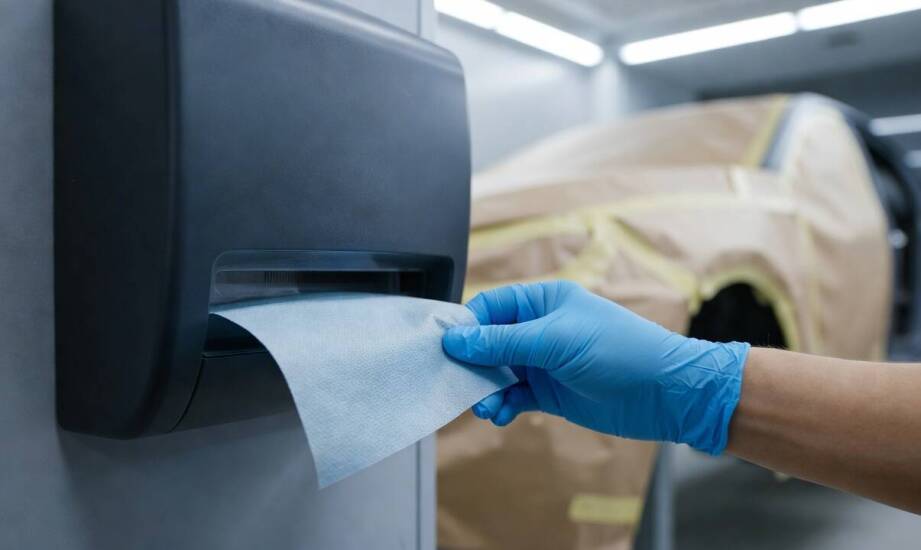
W lakierniach samochodowych i przemysłowych pył osiadający na przygotowywanych elementach stanowi główną przyczynę wad powłoki. Nawet precyzyjnie skonfigurowany sprzęt natryskowy nie zrekompensuje błędów popełnionych na etapie przygotowania powierzchni. Materiały używane do odtłuszczania i usuwania zanieczyszczeń muszą pozostać wolne od kurzu od momentu dostawy aż do fizycznego zużycia na stanowisku. Niewłaściwe składowanie zapasu w pobliżu kabiny powoduje, że chłonny surowiec przejmuje wilgoć i drobinki ze środowiska pracy. W praktyce hurtowni Aseo Paper obserwujemy, że największe straty materiałowe w warsztatach lakierniczych wynikają właśnie z braku procedur izolowania świeżych partii od strefy roboczej.
Wydzielenie stref magazynowych i poboru w warsztacie
Brak fizycznej granicy między miejscem składowania a strefą szlifowania to podstawowy błąd organizacyjny. Czysty zapas przechowywany blisko strefy roboczej szybko ulega zanieczyszczeniu osiadającym pyłem i lotnymi cząsteczkami chemii. Pracownicy często sięgają po nowy arkusz w zabrudzonych rękawicach roboczych, co przenosi resztki szpachli lub starego lakieru na resztę rolki. Optymalny układ warsztatu zakłada twardy podział na trzy niezależne obszary: magazyn główny, punkt poboru oraz strefę utylizacji.
Główny zapas wymaga suchego, zamykanego pomieszczenia, całkowicie odciętego od wyciągów z kabiny lakierniczej. Taka izolacja chroni papier celulozowy przed wchłanianiem wilgoci, która odczuwalnie obniża jego wytrzymałość na mokro. Stanowisko poboru najlepiej zlokalizować w korytarzu łączącym magazyn z halą główną. Powstały bufor ogranicza ruch powietrza i wymusza na lakierniku zmianę rękawic przed dotknięciem nowej partii materiału. Zamknięte pojemniki na zużyte odpady, wyposażone w klapy nożne, zapobiegają z kolei wtórnemu pyleniu wyschniętych resztek z powrotem na halę.
Zamknięte systemy dozowania i dobór formatu
Sposób uwalniania materiału z opakowania decyduje o tym, czy zanieczyszczenia wnikną w głąb struktury włókien. Tradycyjne rozrywanie folii i pozostawianie odsłoniętego papieru na blacie roboczym przyspiesza degradację produktu. Pojedynczy pobór z zamkniętego dozownika skutecznie ogranicza kontakt reszty zapasu z zabrudzeniami unoszącymi się w powietrzu. Systemy centralnego dozowania utrzymują wkład w osłonie z tworzywa sztucznego aż do momentu ucięcia listka. Pracownik dotyka wyłącznie tego fragmentu, którego aktualnie potrzebuje, co niemal eliminuje ryzyko transferu obcych substancji.
Konkretne formaty wspierają dynamikę pracy przy odtłuszczaniu dużych płaszczyzn karoserii. Przemysłowe rolki o długości od 111 do 155 metrów bieżących z gęstą perforacją pozwalają na płynne odrywanie arkuszy o wymiarach 30x37 cm. Równe odcięcie spowalnia zjawisko rozpraszania mikrowłókien w otoczeniu kabiny. Alternatywą dla dozowników ściennych są gotowe arkusze składane w systemie Z lub W. Układ wewnątrz przenośnego kartonu gwarantuje, że po wyciągnięciu jednej sztuki, kolejna wysuwa się tylko częściowo.
Rodzaj zastosowanego surowca warunkuje bezpieczeństwo powierzchni przed natryskiem bazy. Klasyczne warianty celulozowe zapewniają wysoką chłonność, wymaganą przy zmywaniu karoserii zmywaczem silikonowym. Z kolei czyściwa dla lakierni oparte na włókninie z dodatkiem polipropylenu wykazują dużą wytrzymałość mechaniczną. Włókninowe materiały o właściwościach bezpyłowych minimalizują ryzyko pozostawiania luźnych nitek na ostrych krawędziach elementów. Właściwe dopasowanie gramatury do specyfiki rozpuszczalników zapobiega rozrywaniu się arkuszy pod wpływem agresywnej chemii warsztatowej.
Utrzymanie reżimu technologicznego wymaga rygorystycznego zarządzania dostępnym asortymentem na hali. Planowanie dostaw opiera się na liczbie zmian roboczych oraz faktycznym natężeniu procesów przygotowawczych. Przy intensywnej pracy dwuzmianowej korzystne jest instalowanie dużych rolek, które wystarczą na kilka dni bez konieczności otwierania nowych paczek. Rzadsza wymiana wkładów oznacza mniejszą rotację w strefie czystej i niższe ryzyko przypadkowej kontaminacji pyłem szlifierskim. Skuteczna organizacja obrotu materiałami higienicznymi sprawia, że pierwszy i ostatni arkusz wyciągnięty z dozownika zachowują identyczne parametry techniczne.
Kategorie artykułów
Polecane artykuły

Transformator trójfazowy a jakość dostarczanego prądu

Żaluzje drewniane w nowoczesnym wnętrzu: jak je dopasować do stylu minimalistycznego?

Jak sporządzić operat szacunkowy dla nieruchomości komercyjnych?
